RO

Linia dvs. VFFS este evaluată la 120 de saci pe minut, dar debitul real se oprește la 85. Mașina poate fi aliniată perfect, servomotoarele pot fi noi și operatorul poate avea experiență. În majoritatea auditurilor, adevărata constrângere este ruloul de film care trece prin gulerul de formare.
Ieșirea VFFS de mare viteză este determinată de consistența filmului. Coeficientul stabil de frecare, toleranța strânsă la grosime și o fereastră largă de termoetanșare contează mai mult decât puterea motorului. Dacă acești parametri variază, nicio actualizare a mașinii nu va menține viteza liniei.
Cum funcționează aparatele VFFS de mare viteză și ce trebuie să facă filmul
O mașină de etanșare verticală a umplerii formei trage filmul peste un guler de formare, sigilează cusătura din spate longitudinal, apoi adaugă o etanșare transversală în timpul umplerii produsului. La 100-120 de cicluri pe minut, filmul trebuie să alunece constant, să formeze o pernă pătrată și să se etanșeze instantaneu, fără a se arde.
La viteză mare, gulerul de formare devine un instrument de precizie. Filmul trebuie să se îndoaie fără să se șifoneze, să alunece fără să se lipească și să mențină în continuare înregistrarea tipăririi. Micile variații ale tensiunii benzii sunt amplificate atunci când mașina circulă la fiecare jumătate de secundă.
Coeficientul de frecare
COF film-metal de 0,2-0,35 previne fluctuația la nivelul tubului de formare. Dacă COF crește după o jumătate de tură, pasul sacului se modifică și fotocitele încetează să se înregistreze.
Toleranță la grosime
Variația manometrului peste ±5% modifică timpul de sigilare și volumul pungii. Pe liniile de mare viteză, un vârf de 10 µm în zona de etanșare transversală cauzează etanșări slabe sau arse.
Fereastră de termoetanșare
O fereastră de fuziune de 20°C sau mai mare permite dispozitivului de etanșare termică să funcționeze într-un interval de temperaturi, astfel încât opririle scurte nu produc etanșări la rece sau arsuri ale peliculei.
Rigiditate și formabilitate
Filmul trebuie să-și mențină forma în jurul gulerului de formare. Structurile cu mai multe straturi cu nailon sau folie de aluminiu oferă modulul necesar pentru formarea stabilă a sacului la viteze mari de ciclu.
Structura filmului vs. Performanța VFFS de mare viteză
Nu orice film flexibil este proiectat pentru VFFS de mare viteză. Structura determină modul în care căldura este absorbită, cât de multă forță poate lua sigiliul și cât de constant se alimentează filmul. O comparație simplă ajută la stabilirea așteptărilor realiste.
Pentru linii solicitante, peliculele PA/PE coextrudate echilibrează rigiditatea și viteza de etanșare. A Film de termoformare PA/PE cu 7 straturi poate menține performanța barierei în timp ce rezistă la solicitarea mecanică a formării cu viteză mare. Produsele sensibile la oxigen, cum ar fi cafeaua măcinată sau nucile au nevoie de un strat de barieră EVOH sau nailon; aceste rășini măresc și rezistența la perforare, ceea ce reduce timpul de nefuncționare cauzat de rupturile peliculei din tubul de formare.
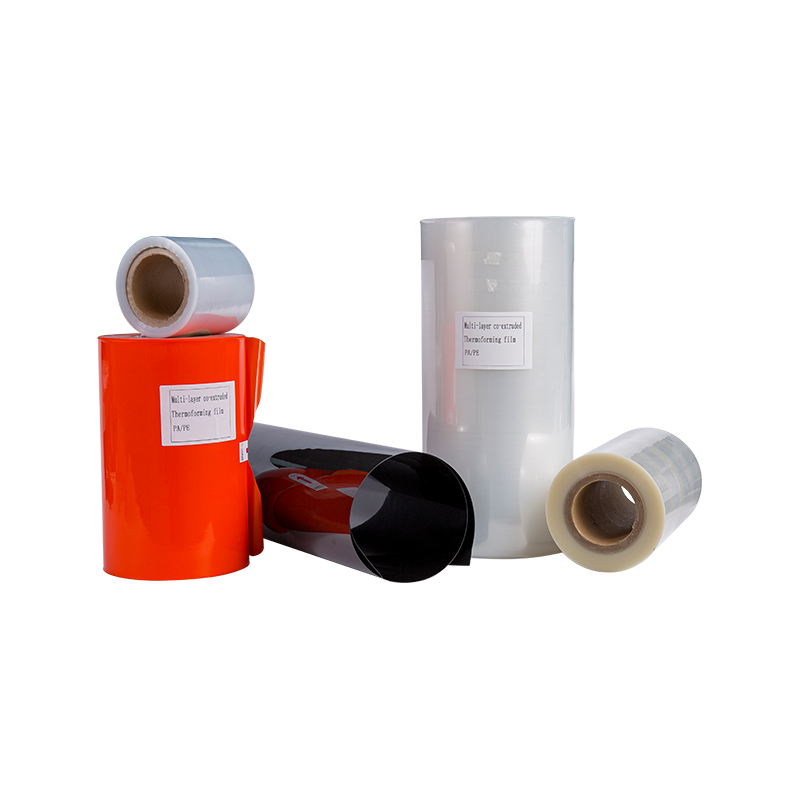 Vânzare cu ridicata 7-11 straturi de PA/PE Furnizori de film termoformat cu barieră generală, Com SC Shanghai - China 7-11 straturi de PA/PE Bariera generală Furnizori de film termoformat și companie, 7-11 straturi de PA/PE General... Vizualizare produs →
Valori ascunse: toleranța la grosime și integritatea etanșării
Viteza este doar o parte a ecuației. Costul ascuns al VFFS de mare viteză este deșeurile cauzate de variația grosimii. O peliculă care are o medie de 80 µm, dar are o toleranță completă de ± 10%, produce timpi fluctuanți de așezare a etanșării și o deviere a dimensiunii sacului.
Barele de mai sus reprezintă stabilitatea relativă a integrității etanșării pe o linie care rulează 100 de pachete pe minut. Benzile de ecartament mai strânse se traduc în mai puține pungi respinse în timpul unei ture și producția mai previzibilă.
Fereastra de termoetanșare afectează, de asemenea, cât de repede poate rula linia. O fereastră largă permite dispozitivului de etanșare să funcționeze la o temperatură mai scăzută, atingând totuși rezistența completă de etanșare. Acest lucru reduce deformarea filmului în jurul zonei de etanșare și îmbunătățește aspectul pungii finite.
Unde VFFS de mare viteză adaugă cea mai mare valoare
Ambalajul VFFS de mare viteză domină în categoriile de produse care au nevoie de greutate constantă a sacului, volume zilnice mari și protecție puternică la rafturi.
Prăjitorii de cafea au încredere în VFFS de mare viteză pentru pungile de cafea cu boabe întregi și măcinate, deoarece procesul menține aerul înainte de sigilarea finală. O pungă de cafea de 250 g-1 kg cu supapă de degazare unidirecțională este o potrivire tipică. La 100-120 de pungi pe minut, filmul are nevoie de un design rigid, cu fund plat sau lateral, care se poate deschide în mod fiabil sub tubul de umplere. Al nostru opțiuni de pungă de cafea de mare viteză combinați filmul de barieră cu imprimarea personalizată pentru a menține atractivitatea raftului ridicat, fără a încetini linia.
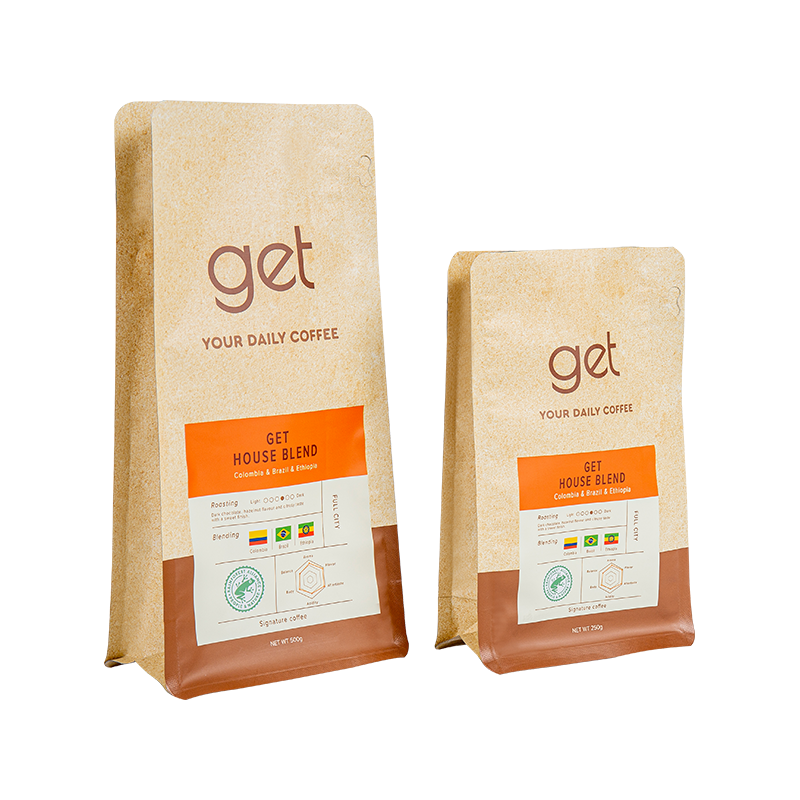 Furnizori cu ridicata de pungi de ambalare pentru boabe de cafea de 250 g, 500 g, 1 kg, companie - SC Shang SC Shanghai - China 250g, 500g, 1 kg Sac de ambalare pentru boabe de cafea Furnizori și companie, vânzare cu ridicata 250g, 500g, 1 kg Sac de ambalare pentru boabe de cafea, T... Vizualizare produs →
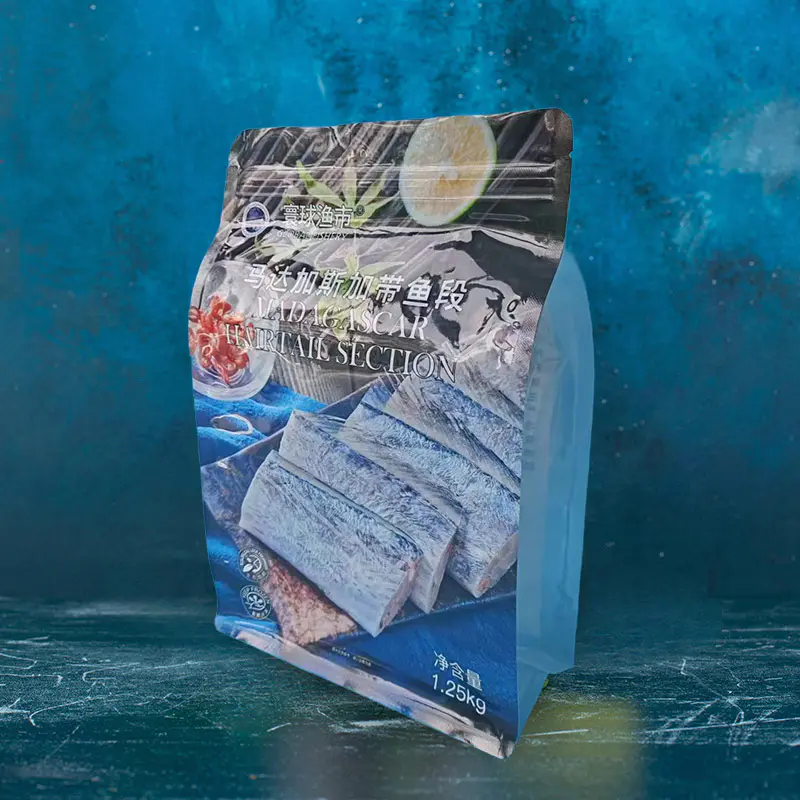
Procesoarele de fructe de mare și carne congelate se bazează, de asemenea, pe VFFS de mare viteză pentru fileuri și creveți congelați rapid individual. Filmul trebuie să reziste la temperaturi scăzute și margini ascuțite. A pungă cu fructe de mare congelate cu barieră înaltă cu straturi anti-puncție și etanșare termică la temperatură joasă este proiectat pentru acea condiție de funcționare.
 Furnizori de pungi de fructe de mare congelate cu barieră înaltă, companie - SC Shanghai New M SC Shanghai - Furnizori și companie de pungi congelate cu fructe de mare cu barieră înaltă din China, pungi pentru fructe de mare congelate cu barieră înaltă, pungi pentru alimente congelate ar... Vizualizare produs →
Producătorii de produse pentru animale de companie folosesc VFFS de mare viteză pentru pungi mici cu fermoar sau crestături pentru rupere. Filmul trebuie să fie suficient de rigid pentru a deschide șina cu fermoar la viteză mare, ceea ce necesită adesea un design cu fundul plat. Brandurile de gustări preferă adesea filmul imprimat digital pentru pachetele promoționale; opțiunea MOQ scăzută le permite să testeze un nou design fără a se angaja la un camion complet.
Un flux de lucru practic pentru potrivirea filmului cu o linie VFFS de mare viteză
Selectarea ambalajelor flexibile pentru VFFS de mare viteză nu începe cu textura sau culoarea filmului. Începe cu parametrii de linie și constrângerile de produs.
Pasul 1: Definiți viteza și dimensiunea sacului
Înregistrați pachetele țintă pe minut, lățimea pungii și timpul de decontare a produsului. Aceasta fixează dimensiunile gulerului de formare și fereastra de etanșare.
Pasul 2: Mapați proprietățile filmului la nevoile liniei
Verificați COF, toleranța de grosime, intervalul de temperatură de termoetanșare și rigiditatea față de limitele recomandate de furnizorul mașinii.
Pasul 3: Efectuați un test sigilat cu produsul
Utilizați viteza reală de umplere și temperatura produsului. Verificați dimensiunile sacului, rezistența etanșării și acumularea de praf pe tubul de formare.
Pasul 4: Monitorizați și ajustați
Urmăriți rata deșeurilor, înregistrarea fotocitelor și rezistența la sigiliu. Pentru filmele coextrudate, Ghid pentru specificațiile filmului termoformat inferior oferă valori de referință utile pentru proiectarea ecartamentului și a barierei.
Din punct de vedere al costurilor, un film cu toleranță mai strânsă reduce deșeurile cu 1-2% pe schimb. Pe o linie care rulează 100 de saci/min timp de 20 de ore, o reducere de resturi de 2% este aproximativ egală cu 2.400 de saci suplimentari vândubili pe zi. Această economie depășește de obicei prețul puțin mai mare al unui film coextrudat de înaltă performanță.
Verificări de întreținere și conformitate
Chiar și cel mai bun film nu poate compensa fălcile de etanșare neglijate sau gulerele de formare uzate. Verificările de rutină protejează atât viteza liniei, cât și siguranța produsului.
- Calibrați temperatura și presiunea termoetanșării la începutul fiecărei ture. Utilizați un termocuplu pe suprafața falcii de etanșare.
- Măsurați dimensiunile pungii și sigilați rezistența la exfoliere la fiecare 30 de minute. Înregistrați valorile în raport cu certificatul de lot de film.
- Verificați dacă coeficientul de frecare al peliculei este în intervalul specificat de furnizor pe tot parcursul ruloului. Citirile ridicate ale COF cauzează o deviere a lungimii pungii.
- Verificați conformitatea cu contactul cu alimentele pentru punga finită. Acestea includ limitele de migrare, siguranța cernelii de imprimare și cerințele FDA sau UE pentru piața dvs. țintă.
Certificatele de film documentate ar trebui să includă profilul de grosime, rezistența etanșării, COF și rata de transmitere a vaporilor de apă. Când o linie se oprește sau apare o reclamație a consumatorului, aceste date ajută la izolarea dacă problema provine de la film, mașină sau produs.
Internul nostru proceduri de control al calității combină verificările primite ale filmului, inspecția online a sigiliului și testarea pungilor terminate. De aceea, putem documenta toleranța calibrelor și performanța etanșării înainte ca o rolă să ajungă la mașina dvs.
VFFS de mare viteză nu este doar despre mașină. Filmul este variabila care decide dacă atingeți 110 saci pe minut sau vă mulțumiți cu 80. Specificați viteza liniei, obiectivele de barieră și constrângerile de produs, apoi validați filmul în condiții reale de producție. Colaborați cu un furnizor de ambalaje flexibile care poate furniza material rulant consistent și date documentate de calitate.